项目概况与改造目标
设备基础信息
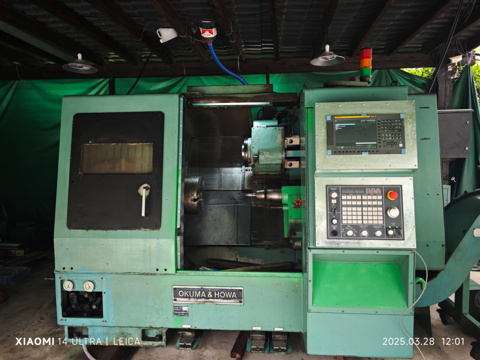
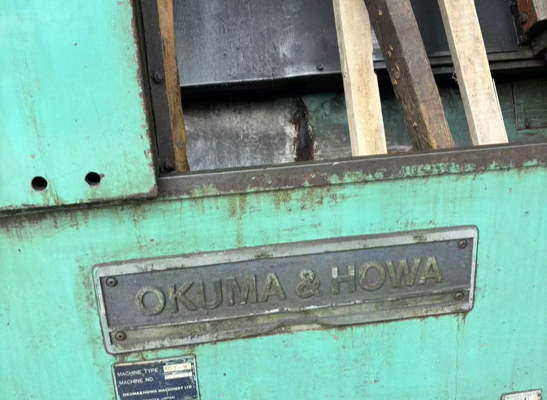
设备型号:OKUMA&HOWA ACT4 斜床身数控车床
出厂年份:1986年,日本名古屋制造
原配系统:大隈OSP数控系统
使用历史:服役超30年,长期量产加工
设备现状:系统停产备件断供,机械磨损,精度衰减
改造目标
机械全拆解大修,恢复出厂几何精度
替换老旧OSP系统,升级FANUC 0i-TF Plus
全新电柜制作,整机线缆全部更换
重新编写PLC程序,整机调试恢复量产
改造前:设备面临的核心问题
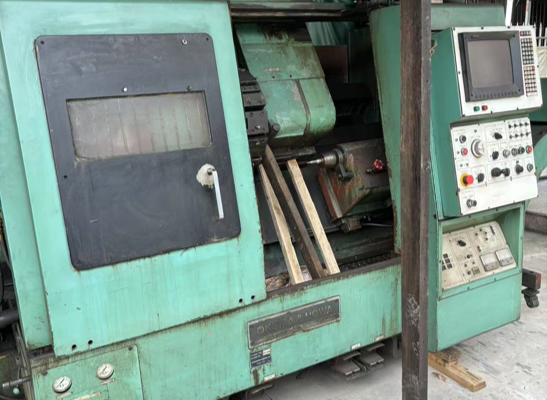
服役30余年,系统停产、机械老化、故障频发
01 原大隈OSP系统停产
硬件严重老化,原厂备件早已断供,故障即长时间停机,老式操作逻辑维护门槛高
02 机械长期磨损
导轨、丝杠、主轴、液压刀塔滑动副磨损,几何精度丢失,加工尺寸波动大,不良率上升
03 电气与液压老化
电缆硬化破损、端子氧化,存在漏电短路隐患;液压密封老化漏油,维护成本居高不下
机械系统全面拆解大修
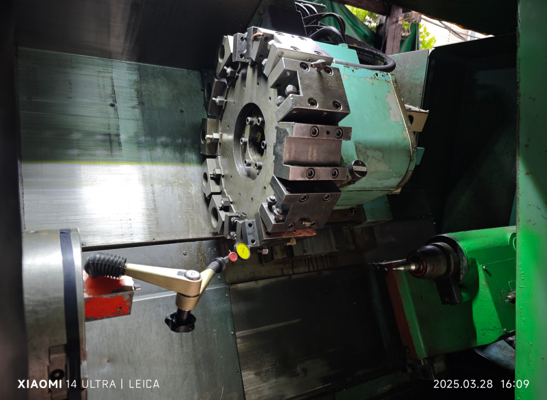
整机拆解修复,恢复出厂几何精度
导轨与传动系统修复
床身导轨铲刮研磨,镶条配磨消除间隙
X/Z轴丝杠检测、轴承更换、预紧校正
主轴拆解保养,更换轴承校正回转精度
刀塔与辅助系统检修
液压刀塔拆解保养,研磨端面齿修复刀位精度
尾座、润滑、液压管路全面清洗换密封
机床水平校正,几何精度打表检测达标
电气改造:OSP系统升级为FANUC 0i-TF Plus
整套更换数控系统,全新电柜与布线
系统硬件更换
拆除原大隈OSP控制器、伺服驱动与旧面板
搭载FANUC 0i-TF Plus最新系统与配套伺服驱动
全新MDI操作面板,操作界面现代化
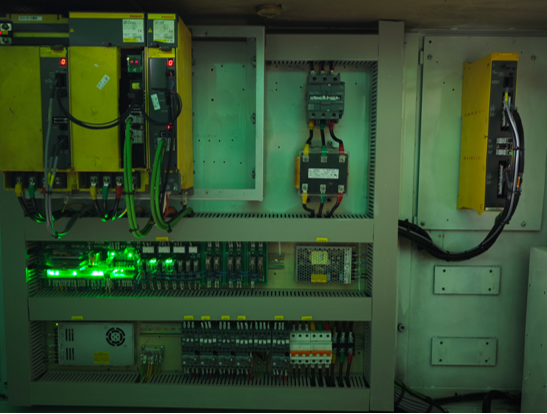
电气回路重建
全新定制电柜,整机电缆全部换新,规范走线
重新编写PLC梯形程序,适配刀塔、尾座、卡盘逻辑
屏蔽接地优化,重构急停、过载、门锁安全回路
精度调试与整机验收
从空载试运行到试切验证,全流程交付
调试流程
通电空载试运行,建立伺服原点,验证行程限位
刀塔连续换刀循环测试,验证定位可靠性
几何精度打表校正,补偿反向间隙与螺距误差
实际工件试切,检验尺寸稳定性与表面粗糙度
操作培训,交付电气图纸、PLC与参数备份
改造成果与项目价值
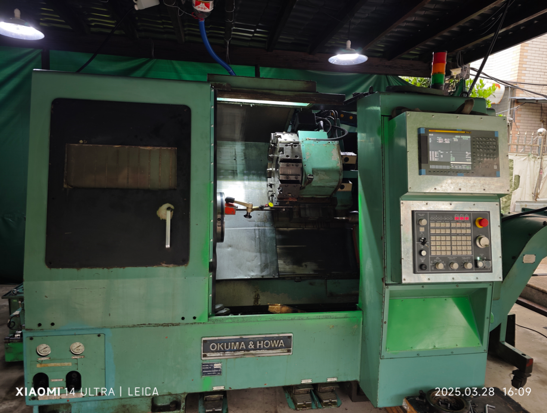
以较低成本盘活高刚性老旧进口设备,改造完成后已在台湾工厂稳定投产
系统换代升级
淘汰绝版大隈OSP系统,更换FANUC 0i-TF Plus最新系统,备件全球供应,维修便捷,操作工上手快。
精度恢复达标
经过导轨铲刮与机械大修,机床几何精度恢复,满足精密车削量产加工要求,加工尺寸稳定。
运行稳定性提升
全新布线加新一代数控系统,彻底消除老旧线路故障隐患,大幅降低非计划停机时间。
投资性价比高
保留大隈厚重铸件床身刚性,改造费用远低于采购新机,设备寿命再延长10年以上。
大隈机床本体铸件刚性优异,是同规格国产设备难以比拟的;通过系统升级与机械大修,以可控成本实现设备重生,
是老旧进口数控车床改造的典型成功路径,目前设备已在台湾客户工厂稳定投产使用。
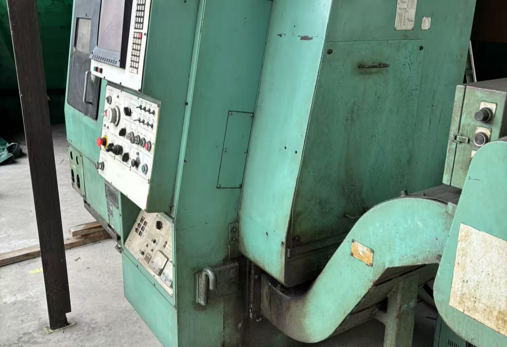
改造前后直观对比
VS
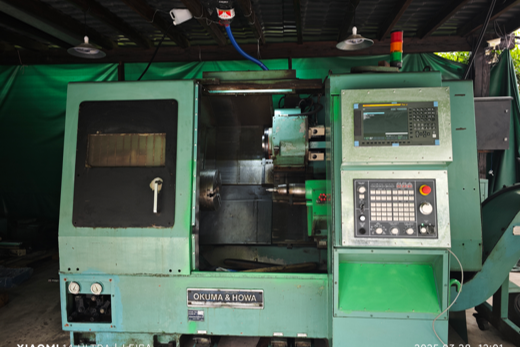
老旧绿色机身,漆面氧化锈蚀原配大隈OSP系统,配件停产难维修机械磨损,加工精度下降,故障频发
机身整洁,新FANUC 0i-TF Plus系统面板全新电柜与布线,运行稳定故障少机械精度恢复,满足量产加工要求
项目总结
本项目为1986年OKUMA&HOWA ACT4斜床数控车床改造案例。机床本体铸件刚性优异,但原配大隈OSP系统停产报废、机械运动副长期磨损,无法继续稳定量产。
项目采用「机械大修恢复精度 + 升级FANUC 0i-TF Plus最新数控系统」方案,完整保留高刚性机床本体,以可控成本完成设备重生,改造完成后已在台湾工厂稳定投产,是老旧进口大隈车床改造的标杆案例。
上海诚瑆机电有限公司
数控机床电气维修 · 系统升级改造 · 机床机械大修
重型龙门 / 立车 / 落地镗 / 卧加 / 斜床身车床 改造经验丰富
地址:上海市嘉定区安亭镇谢春路1000号A座420室
立足上海 · 服务长三角及全国制造企业