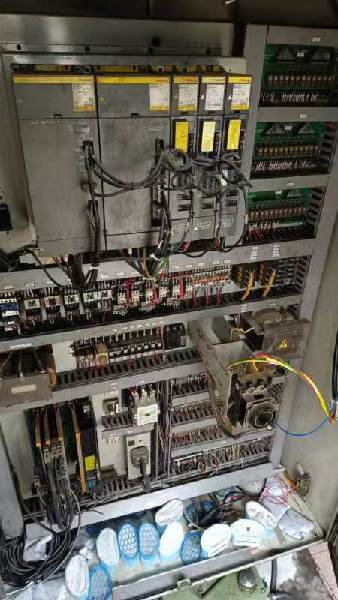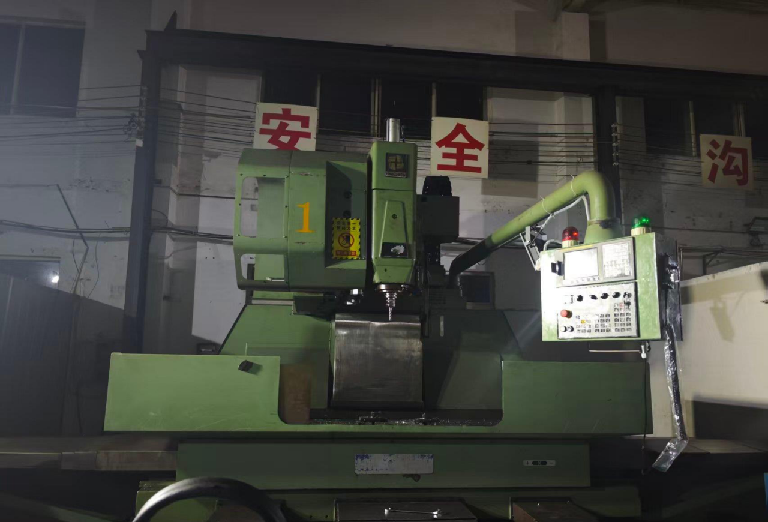
项目概况
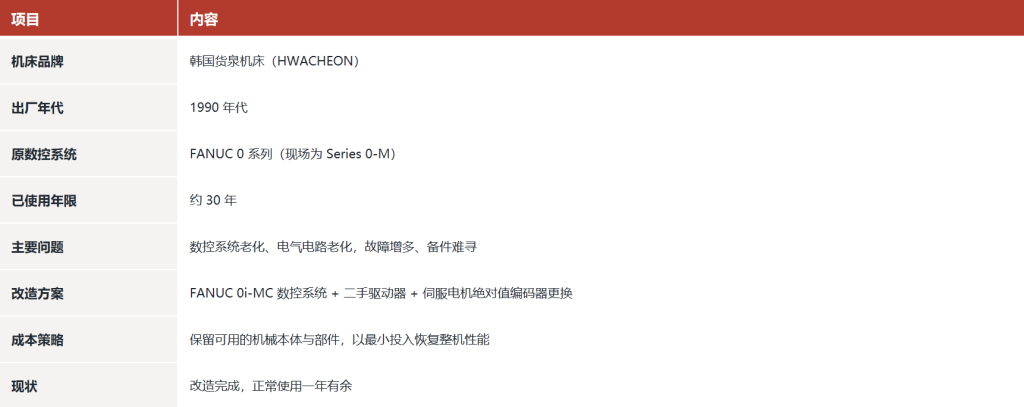
改造前的问题与判断
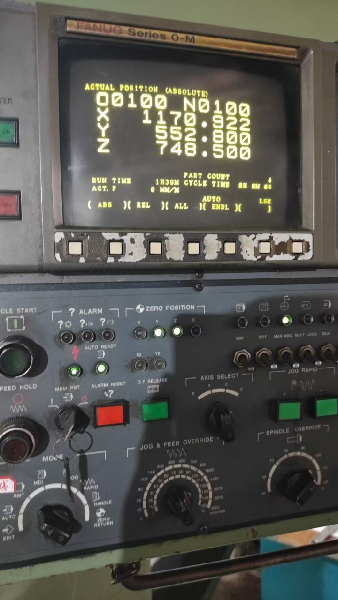
数控系统老化
FANUC 0 系统已用约 30 年,故障增多、维修困难
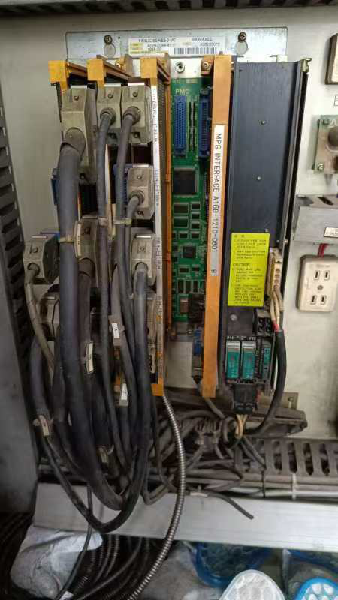
电气电路老化
线路与元件老化,接触不良、偶发故障频发
备件与技术断供
老系统板卡与配件难以采购,停机风险高
机床本体仍稳定
床身、导轨与主轴基础良好,具备维修改造价值
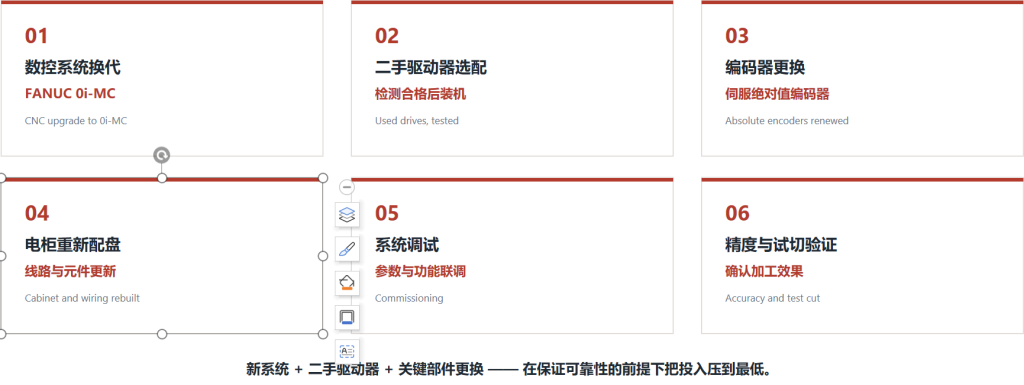
改造方案总览
方案核心:为什么选 FANUC 0i-MC
原机即为 FANUC 0 系统,机械与电机接口延续性好,改造成本可控
0i-MC 为铣削类系统,与本机(立式加工中心)完全对应
系统与备件供应稳定,摆脱老系统停产、配件难寻的困境
操作与诊断界面现代化,报警与轴状态一目了然
为后续维护与功能扩展留出空间
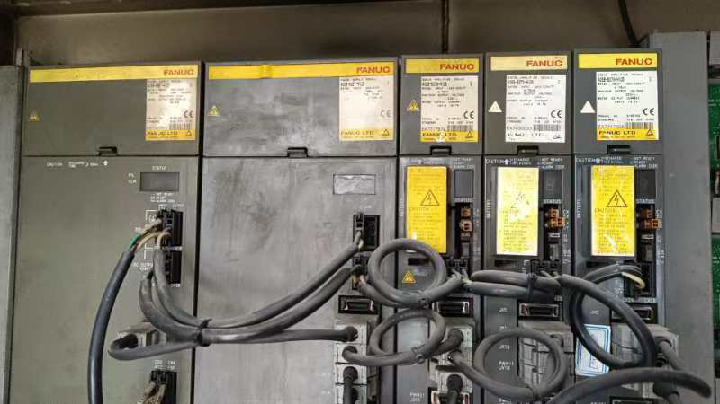
关键成本项:二手驱动器的选用与检测
按轴数与功率选型,优先选用同系列二手驱动器
到货核对型号、版本与外观,检查端子、风扇与散热
绝缘与回路检查,单独上电确认无报警
写入参数后带电机试运行,观察电流与温升
检测合格后再装机,兼顾成本与可靠性
伺服电机绝对值编码器更换
采用绝对值编码器,掉电记忆位置,开机无需回零
编码器拆装、清洁与安装同心度控制
编码器电池与参数正确匹配,避免位置丢失报警
上电后完成原点设定与位置数据校验
各轴运行平稳,定位与重复定位稳定
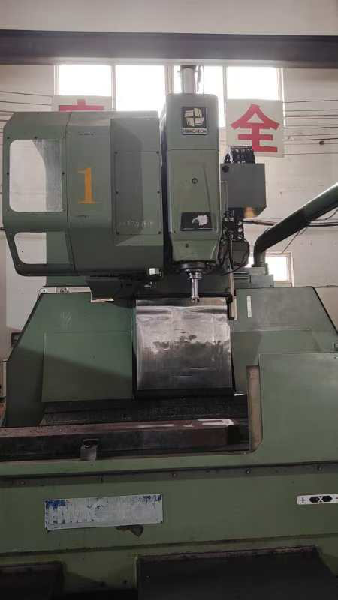
电柜配盘与电气线路更新
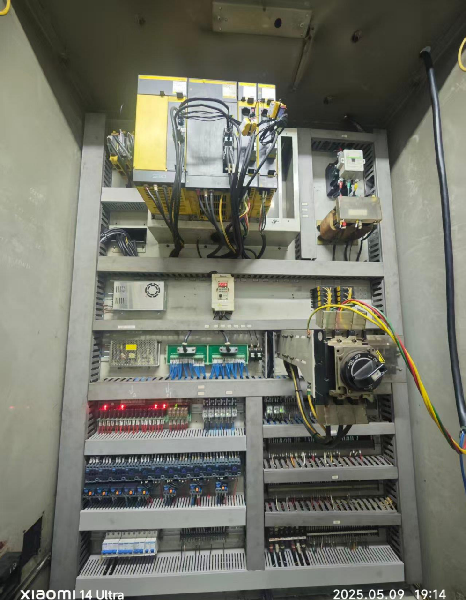
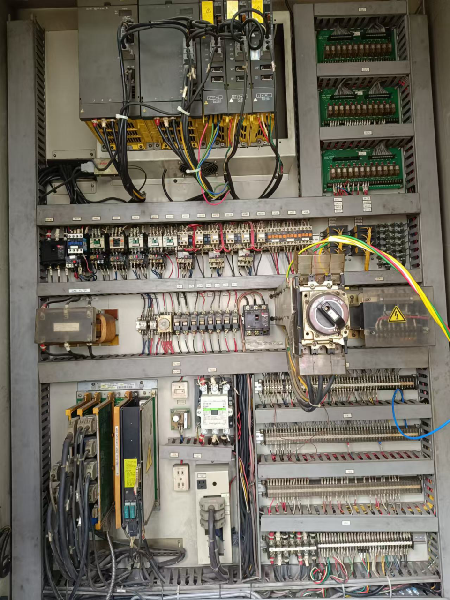
旧柜拆除,按新系统规范重新配盘
断路器、接触器、继电器、开关电源与端子排更新
动力与信号分槽走线,接线规范、标识清晰
屏蔽与保护接地可靠处理,抑制干扰
柜内布局便于日常维护与故障排查
系统安装调试与精度验证
系统安装、上电,完成基本参数与轴参数配置
轴方向、限位、回零与安全回路逐项确认
刀库、主轴与辅助功能动作联调
定位精度与重复定位精度检测
试切验证确认加工效果
改造成果与成本效益
30 年老机完成系统换代,恢复正常稳定生产
电气电路与线路全面更新,故障率显著下降
伺服绝对值编码器免回零,操作与维护更省心
已正常使用一年有余,运行稳定
以二手驱动器配合新系统,投入远低于新机采购