数控系统升级改造案例
深孔钻床 · 电柜重新配盘 · 检测回路修复
已稳定运行约一年 · 恢复正常生产
改造后经试加工验证,精度与加工效果满足生产要求
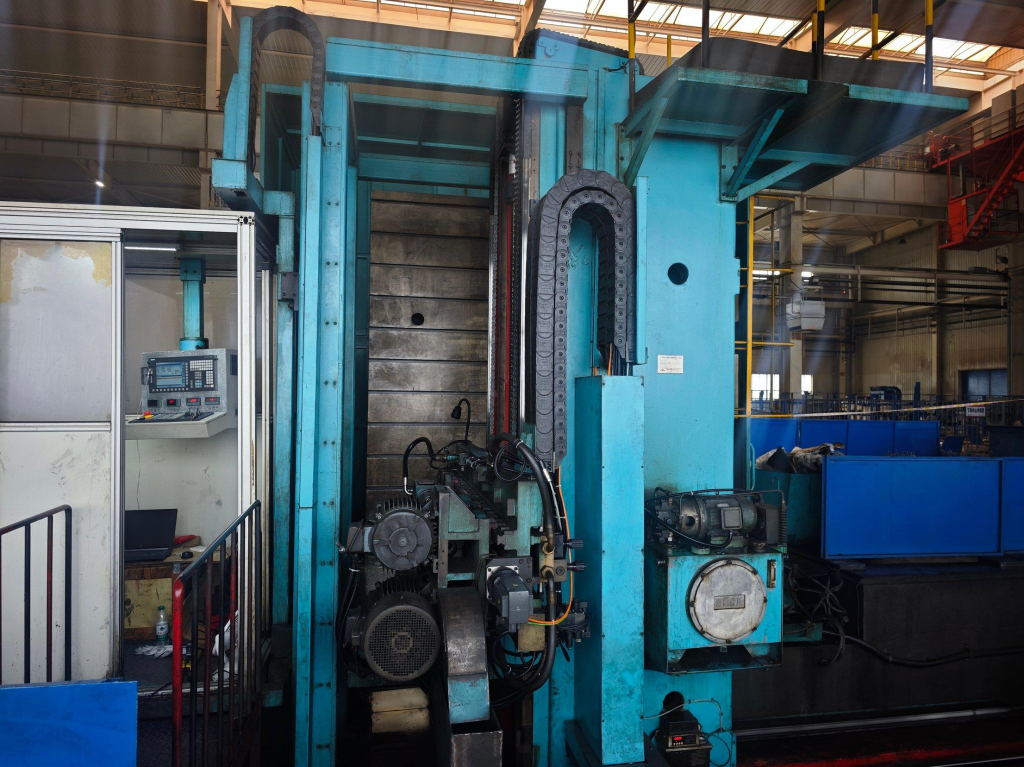
现场实拍 · 深孔钻床整机
含操作舱、拖链与主轴箱区域
项目概况
设备与改造基本信息
| 项目 | 内容 |
| 设备类型 | 深孔钻床(深孔加工专用机床) |
| 制造年份 | 2005 年 |
| 使用单位 | 兰州某重工单位 |
| 原数控系统 | 法格(FAGOR)数控系统 |
| 原伺服配置 | 松下(Panasonic)伺服 |
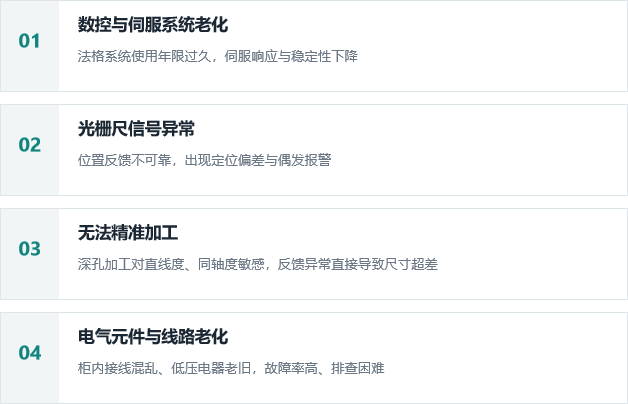
| 主要问题 | 伺服系统老化、光栅尺信号异常,无法精准加工 |
| 改造内容 | 西门子 828D 系统升级 · 电柜重新配盘 · 低压电器全部更换 · 外部线缆更换 · 光栅尺维修 |
| 现状 | 已恢复正常生产,稳定运行约一年,加工效果良好 |
改造前存在的问题
为什么必须升级
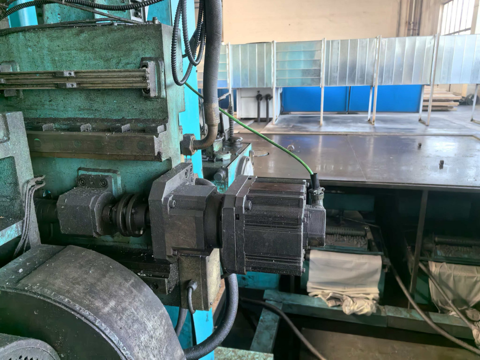
现场实拍:伺服电机与传动连接(改造前)
改造方案总览
六项主要工作
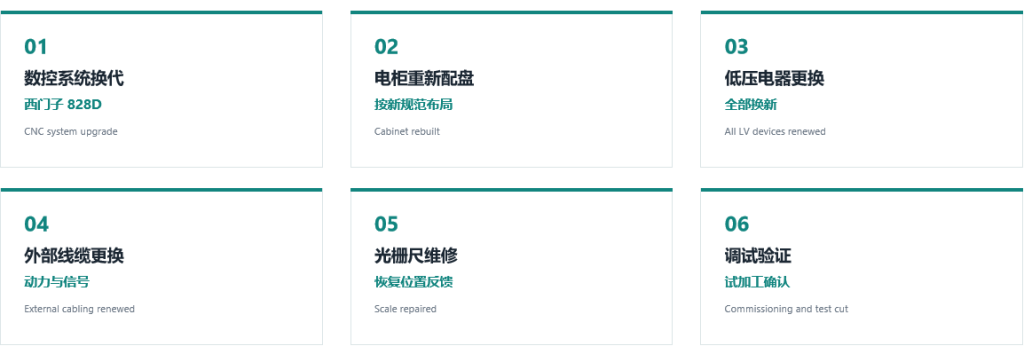
从系统、电柜、线缆到检测回路整体处理,而非局部更换元件。
改造前后对比
Before & After
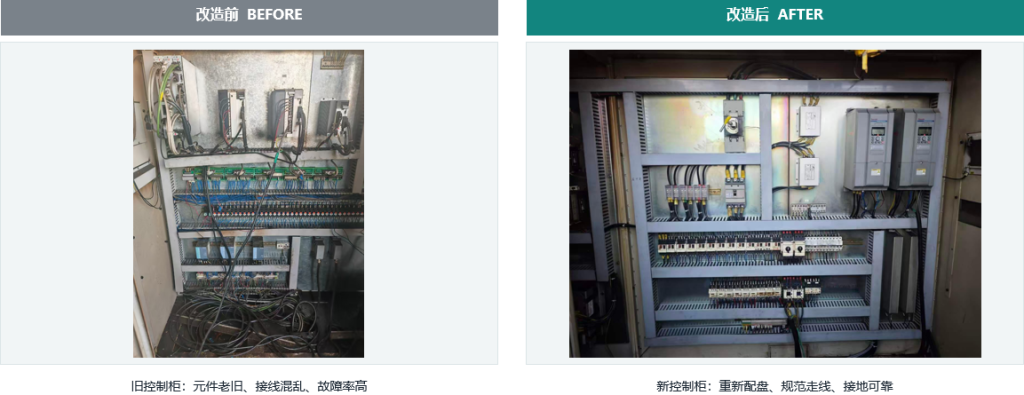
同一位置、同一视角:从”能修就修”到”整体重做”,电气柜是这次改造最直观的变化。
数控系统升级:西门子 828D
方案核心
以西门子 828D 替换停产的原法格系统,解决备件与技术支持的断供问题
操作与编程界面现代化,参数与诊断信息更直观
支持深孔钻削工艺:进给、转速与钻削循环协同控制
报警与轴状态可视化,现场故障排查效率明显提升
系统与备件供应稳定,为后续维护与功能扩展留出空间
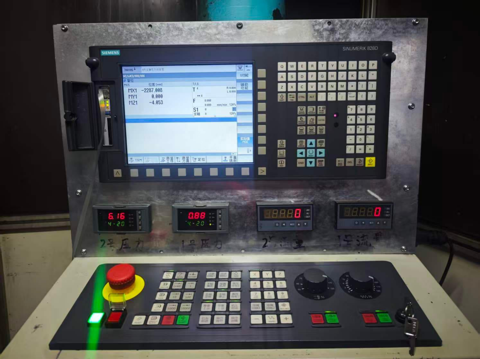
现场实拍:西门子 828D 系统操作面板
电柜重新配盘、低压电器与线缆更换
电气部分
旧柜整体拆除,按新系统的电气规范重新配盘
断路器、接触器、继电器、开关电源、端子等低压电器全部更换
更换动力、位置反馈与控制信号等老化外部电缆
重新分槽走线、规范压接,线号与功能标识清晰
屏蔽层与保护接地可靠处理,减少干扰引起的反馈异常
柜内布局便于日常维护与故障定位
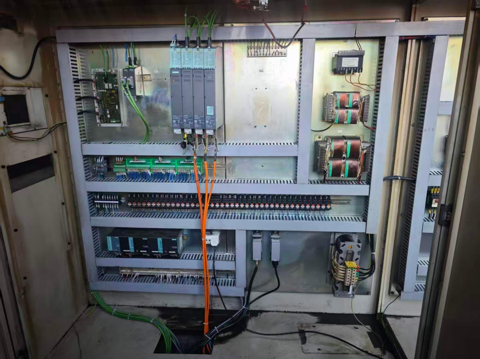
现场实拍:改造后的新控制柜内部
光栅尺维修与位置反馈恢复
精度恢复关键
光栅尺是深孔钻定位精度的基础,信号异常直接导致加工超差
检查尺身、读数头以及安装平行度与工作间隙
清洁、修复并重新校准,恢复信号稳定输出
消除信号跳变、丢失导致的偶发报警与尺寸漂移
定位精度与重复定位精度重新回到可用状态
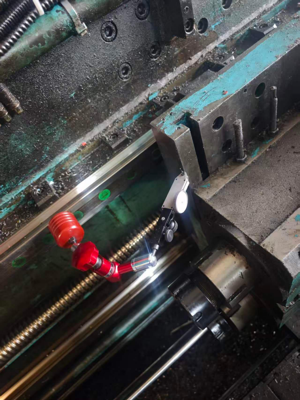
现场实拍:加工区导轨、丝杠与检测位置
调试、验收与加工验证
交付确认
系统上电、参数配置与轴参数调试
各轴回零、限位与运动测试
安全回路与联锁功能逐项验证
精度检测:定位精度、重复定位精度、反向间隙
试加工验证:深孔钻削试件,检查孔径、直线度与表面质量
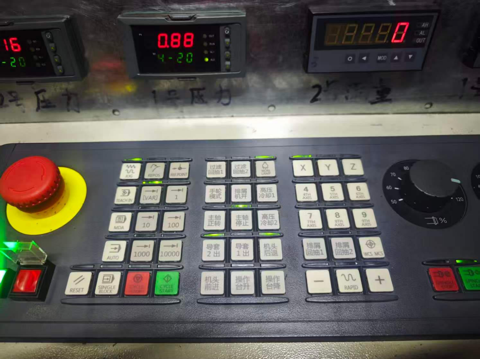
现场实拍:机床操作面板与轴选择按钮
改造成果
Results
2005 年出厂、系统停产、精度失效的深孔钻床重新恢复生产
光栅尺信号恢复正常,定位与加工精度重新满足生产要求
电柜、低压电器与外部线缆全面更新,故障率显著下降
已稳定运行约一年,加工效果良好
改造投入远低于新购设备,有效延长了设备使用寿命
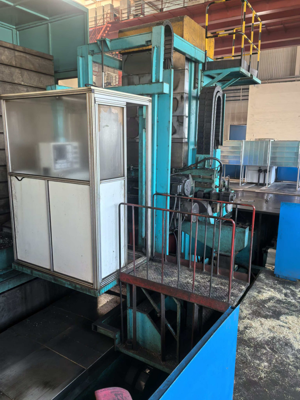
现场实拍:恢复生产后的整机
感谢观看
2005 年深孔钻床数控系统升级改造 · 兰州某重工单位
当机械本体仍具价值、而电控与反馈系统已到寿命末期时,系统换代配合电柜重配与检测回路修复,是投入可控、回报明确的路径 —— 让一台 2005 年的深孔钻床重新进入稳定生产。
西门子 828D 系统 · 电柜重新配盘 · 低压电器全部更换 · 外部线缆更换 · 光栅尺维修